
2026/08/24
半導体をはじめとするハイテク製造業では、近年、品質管理を取り巻く環境が一層厳しさを増しています。
私たちNTTドコモビジネスXが、日頃ハイテク製造業のお客様とお話しする中でも、「顧客から求められる品質水準が以前より高くなっている」といった声に加え、「その要求に対して、これまで以上のスピードで対応することが求められている」といった声を聞く機会が増えています。
その背景には、最終顧客自身も激しい競争環境に置かれていることがあります。より高性能な製品を、より短いサイクルで市場に投入することが求められ、その要求がサプライチェーンを通じて製造現場にも波及しています。製品ライフサイクルは短期化し、新製品の開発から量産立ち上げまでの期間も短くなっています。その一方で、品質について妥協することはできません。
「より高い品質を、より短い期間で実現する」
製造現場には、この一見相反する要求への対応が求められています。また、品質トラブルが発生した場合には、迅速な原因究明と説明、そして対策までが必要になります。お客様によっては、24時間365日発生する問い合わせやトラブルへの対応が求められ、現場の慢性的なリソース不足によって負担が増加しているというお話も伺います。
こうした環境だからこそ、品質管理の仕組みそのものにも、これまで以上の「スピード」と「柔軟性」が必要になっているのではないでしょうか。
製造業ではこれまでも、全体の工程制御を担うMES(Manufacturing Execution System)に加え、装置パラメータを監視するFDC(Fault Detection and Classification)や、測定結果を統計解析する専用SPCシステムを活用し、品質管理を行ってきました 。特にFDCやSPCの仕組みは、装置や工程から得られるデータを収集し、あらかじめ定められた条件や統計的な基準に基づいて工程状態を監視し、異常兆候を検知する重要な役割を担っています。これらの仕組みは、今後も製造現場における品質維持のための重要な基盤であり続けます。
用語集:SPC(統計的工程管理)とは? SQCとの違いと実践に役立つツールについて解説
一方で、先に述べたように、近年では製品や工程の多様化、顧客要求の高度化に伴い、変化する要求へ迅速かつ柔軟に対応するために、市場や顧客固有の品質基準を取り込みたいといった要求が増えています。
従来の仕組みでは、こうした変化に対応するために個別のシステム改修や追加開発が必要となる場合があります。しかし、現場では小さな条件変更やルール追加を求めている場合でも、システム側では関連する機能やデータ連携への影響確認が必要となり、結果として想定以上に対応範囲が広がり、時間やコストがかかるケースがあります。
もう一つ、大きな課題があります。それは、異常検知と原因分析が分断されていることです。
既存のFDCやSPCシステムによって、「このロットで異常が発生した」「このパラメータが管理限界を超えた」ということは把握できます。しかし、その次に必要となる、「なぜその異常が発生したのか」 「どの条件が影響しているのか」を調査する際には、別の分析環境や手作業が必要になるケースがあります。
対象データをCSVやExcelへ出力し、別のツールへ取り込み、装置・工程・レシピ・製造条件などを一つひとつ確認しながら原因を探索する。このような運用では、異常を検知してから改善アクションにつなげるまでに時間がかかってしまいます。しかし、SPCの本来の目的は、管理図を作成することでも、単純にアラートを発報することでもありません。重要なのは、監視 → 異常検知 → 原因分析 →対策・改善という一連のサイクルを、どれだけ短時間で回せるかという点です。
これからのSPCには、「決められた条件で安定的に監視する仕組み」に加えて、異常発生後に現場エンジニア自身が自由にデータを掘り下げ、要因を探索できる環境が必要になっています。
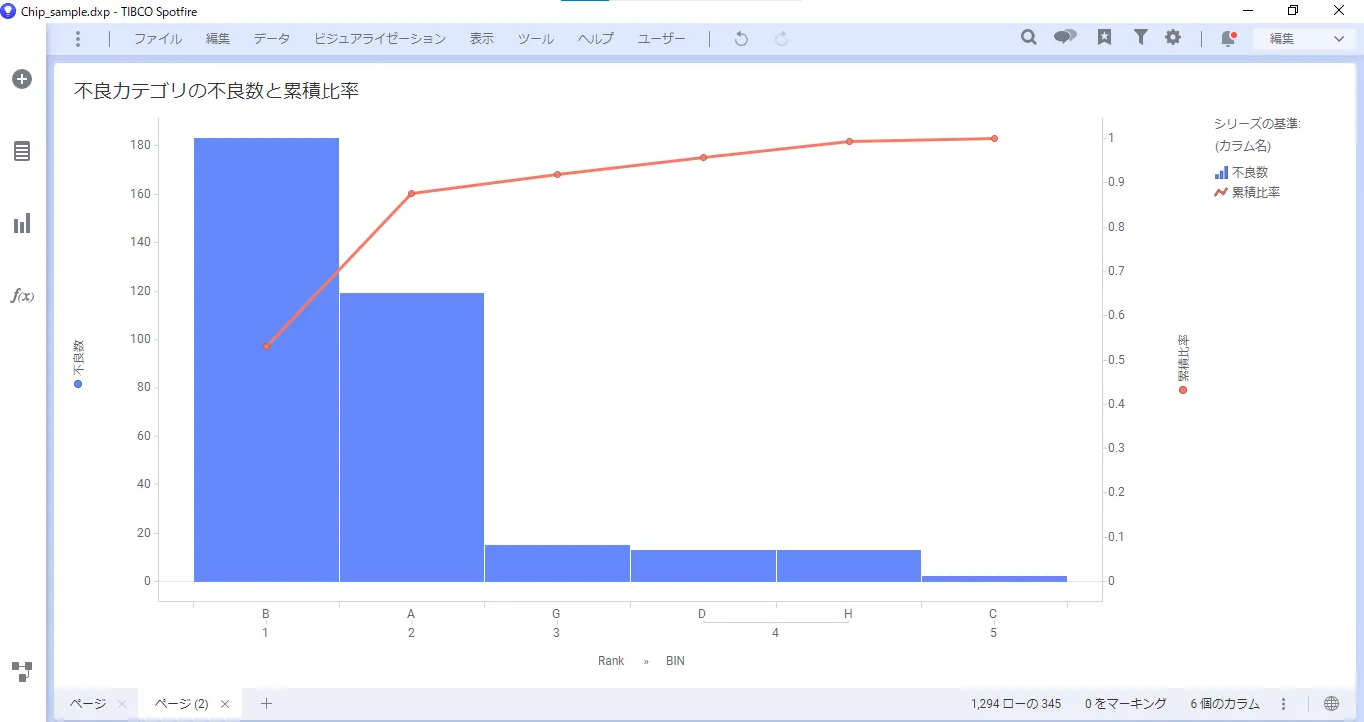
そこでNTTドコモビジネスXでは、柔軟性の欠如や検知と分析の分断という課題を解決するため、Spotfireを活用したSPCの仕組みを提供しています。Spotfireは、大量の製造データを取り込み、インタラクティブな可視化、統計解析、探索的な分析を行うことができる分析プラットフォームです。私たちは、このSpotfire上で利用できる「SPCテンプレート」を提供しています。SPCテンプレートには、Xbar管理図やR管理図などの可視化、管理限界逸脱の検知、さらにシューハートの異常判定ルールなど、SPCに必要となる基本機能をあらかじめ実装しています。Spotfireユーザーであれば、自社データを読み込むことで、短期間でSPC分析環境を構築できます。
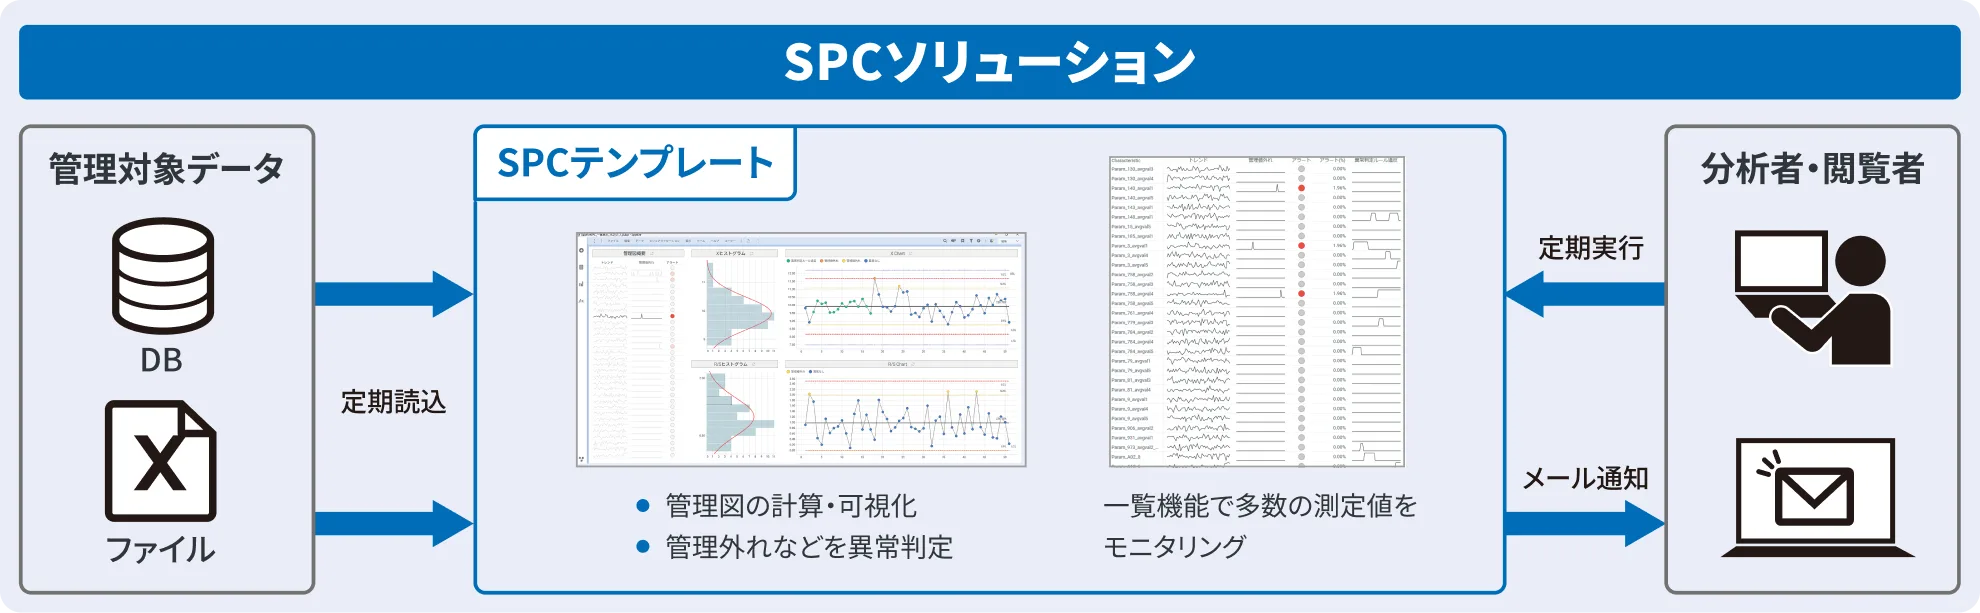
また、テンプレートは大きく2つの役割に分かれています。
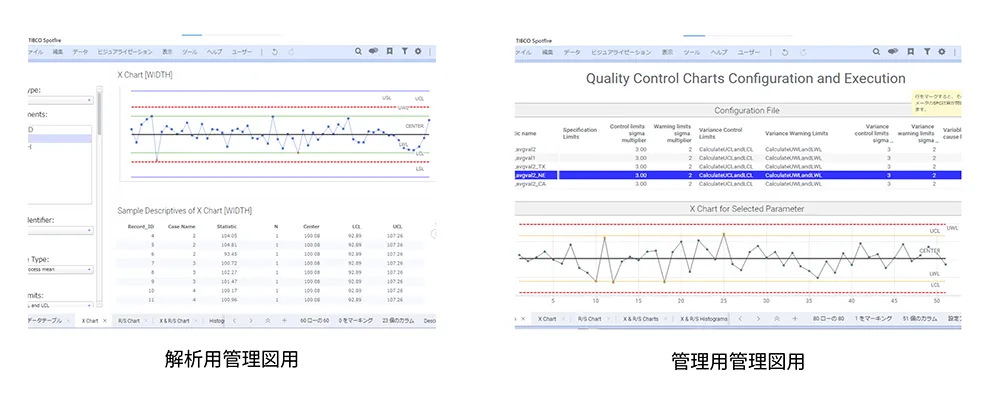
重要なのは、これが固定されたSPCパッケージではないという点です。Spotfireでは、PythonやRによる分析ロジックの追加、Visualization ModsやJavaScriptによる画面拡張、Automation Servicesを利用した定期処理や通知など、業務に合わせた機能拡張が可能です。そのため、「この工程では別の管理限界計算を利用したい」 「レシピ単位で異常判定ルールを切り替えたい」 「新たに取得可能になった装置パラメータも監視対象にしたい」という要求に加え、「お客様からこの計算式をもとに異常判定し、報告してほしい」といった要求にも柔軟に対応することができます。
さらに、Spotfireがこれまで製造業のお客様に評価いただいてきた、装置・工程・品質データを横断的に分析し、根本原因分析を迅速に進められる強みを活かすことで、異常検知後の問題解決までを一つの分析環境の中で実現できます。
実際に、半導体材料メーカーのJX金属様では、弊社のSPCテンプレートをご導入いただき、管理図による異常検出と、その後の原因フォローアップにSpotfireをご活用いただいています。SPCレビュー業務における数百点規模の資料を効率的に作成できるようになり、総括資料の作成時間を従来比10分の1以下に短縮するなど、業務効率化につながっています。
品質要求は、今後も変化し続けます。新しい製品が生まれれば新しい管理項目が増え、製造プロセスが変われば監視条件も変化します。顧客から新たな品質基準を求められることもあるでしょう。
そのため、変化が発生した際に、現場自身が素早く分析し、監視方法を変更・追加し、改善活動へつなげられることがことが重要になります。Spotfireを活用することで、FDCやMESなど既存の製造システムを活かしながら、その上で不足していた柔軟な分析・探索環境を構築することができます。
「異常を検知するSPC」から、 「問題解決につながるSPC」へ。
変化する品質要求に対応するための仕組みづくりや、Spotfireテンプレートの詳細について、ぜひお気軽にNTTドコモビジネスXまでご相談ください。